环旭电子如何揪出回流焊炉里的翘曲风险

作者:Kevin Hong, 工艺工程部经理 (Manager of TW OPS/MSC)
一块 AI 服务器主板上,可能有上万颗直径不到 1 mm 的锡球,要在约 260°C 的回流焊炉中同时熔化、同时凝固,才能把芯片牢牢焊在电路板上。麻烦的是,封装受热时不会乖乖保持平整,而会像烤箱里的薯片一样微微弯曲。
在一次新器件导入中,我们实测一颗 21 mm 见方的 BGA 封装:260°C 时翘曲达 229 µm,距离 JEDEC 规格上限 230 µm 仅差 1 µm。器件“合格”,却站在悬崖边,若照传统做法只依球间距套用标准钢网开口,四个角落的锡球很可能被压扁、彼此粘连而短路。USI 环旭电子工艺团队的解法,是在第一次试产之前,先用 Shadow Moiré 把翘曲“看清楚”,再把数据转换成钢网开口设计。
芯片为什么会在回流焊炉里“弯腰”?
BGA(Ball Grid Array,球栅阵列封装)把芯片引脚做成底部一整片锡球阵列。封装由芯片、基板、塑封料等材料叠成,各材料的热膨胀系数(CTE)不同,受热后有的伸得多、有的伸得少,整片封装便随之弯曲,原理就像温度计里的双金属片。
图 1:BGA 封装翘曲可能引发的五种焊点缺陷(切片图像)
Shadow Moiré:给芯片拍一张“3D 等高线地图”
想象阳光穿过百叶窗,影子落在凹凸不平的墙上,会随之起伏弯曲。Shadow Moiré 正是这一原理的精密版:在样品上方放置一片刻有细密平行线的光栅,让白光斜射,光栅与其投在封装表面的影子相互叠加,产生明暗相间的云纹条纹(Moiré fringes)。每一条纹就像一条等高线,相机拍下后经数字运算,即可还原整片封装的 3D 形貌(图 2)。此法具备全场(Full-field)、非接触、无损三项优点;测量时样品还会按回流焊温度曲线加热到 260°C 再冷却,让我们在器件上线前就看清它在炉内的每个形变阶段。
图 2:Shadow Moiré(阴影云纹法)测量原理示意
实测:一条紧贴规格上限的翘曲曲线
研究对象是一颗薄型细间距 BGA(TFBGA):21 × 21 mm、624 颗锡球、球间距 0.8 mm、球径 0.5 mm。我们送测 6 颗样品,在 30°C → 260°C → 30°C 共 15 个温度点记录翘曲。
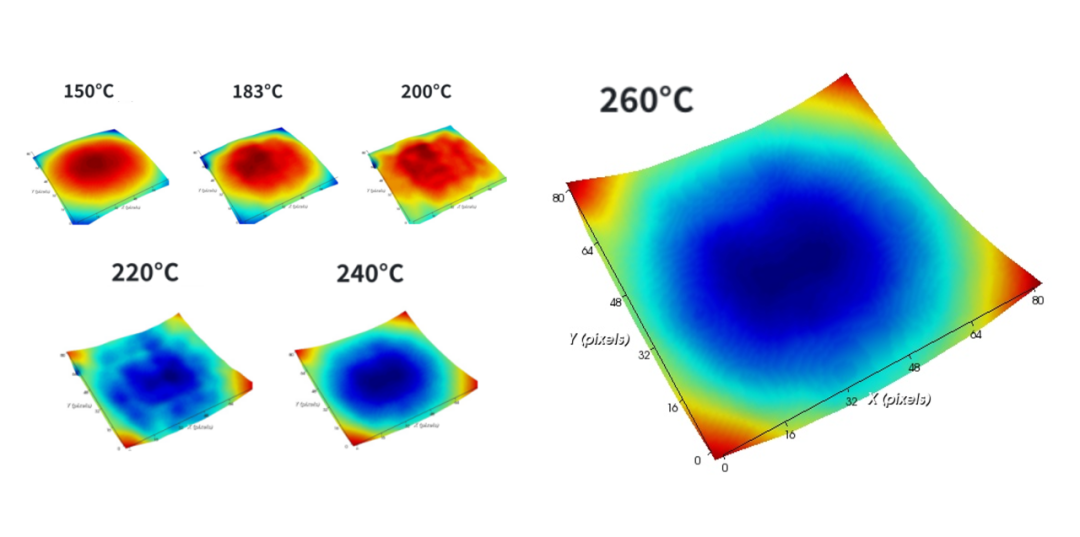
结果显示(图 3),在同一颗样品的 Shadow Moiré 3D 形貌图中,红色代表较高、蓝色代表较低,封装在低温段呈凹形,约在 200°C 至 220°C 之间翻转为凸形;换句话说,锡膏熔融、焊点正要成形时,封装已经是凸形;到了 260°C,最大翘曲达 229 µm,大约是两三根头发的直径。依据 JEDEC SPP-024A,此类器件的允收范围是 −140 至 +230 µm(图 3)。凸形翘曲意味着封装四角向下压向电路板。换算后,角落焊点的支撑高度(Standoff Height)从 0.5 mm 被压到约 0.271 mm,少了将近一半,锡球势必向侧面外扩。
图 3:TFBGA 样品(21×21 mm、624 球)在回流焊温度曲线下的翘曲测量结果与 3D 形貌变化
三道算式,把翘曲数据变成钢网设计
SMT 工艺以不锈钢钢网(Stencil)把锡膏印刷到电路板上,开口大小决定每个焊点分到多少锡。推导分三步:
第一步,算总锡量。焊点体积=锡膏中的锡+锡球。原设计为 0.1 mm 厚钢网、18.5 mil(0.469 mm)方形开口,锡膏约贡献 0.0110 mm³,加上锡球 0.065 mm³,总计约 0.076 mm³。
第二步,模拟压扁后的形状。锡量不变、高度变矮,焊点可视为椭球体(V=4/3 × π × A × B × C)。代入后,角落焊点的水平半轴扩大到 0.367 mm。
第三步,算相邻间距。相邻焊点间隙 g=球间距 − A − B=0.8 − 0.367 − 0.367=0.066 mm,低于本案设定的 0.08 mm 安全阈值,桥连风险明确。
我们比较了两种减锡方案:17.0 mil 方形开口可把间隙拉到 0.076 mm,仍然不足;16.0 mil(0.406 mm)圆形开口让每点锡膏减少约两成,间隙拉大到 0.082 mm,通过阈值(图 4)。
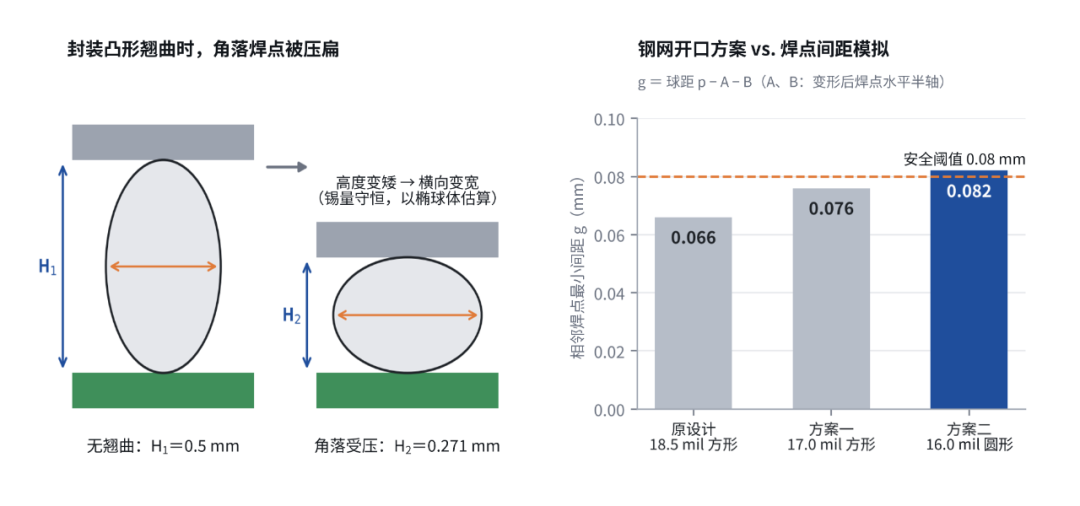
图 4:角落焊点受压变形示意,以及三种钢网开口方案的焊点间距模拟
关键在于“局部”调整。依据 240°C 的云纹图,我们圈出四个角落各 2.0 × 2.0 mm 的高风险区,只让这 36 颗焊点改用 16 mil 圆形开口,其余 588 颗维持原设计(图 5)。原因是在凸形翘曲下,封装中央反而离电路板较远,需要足够锡量才不会开路;全面缩小开口,等于拆东墙补西墙。
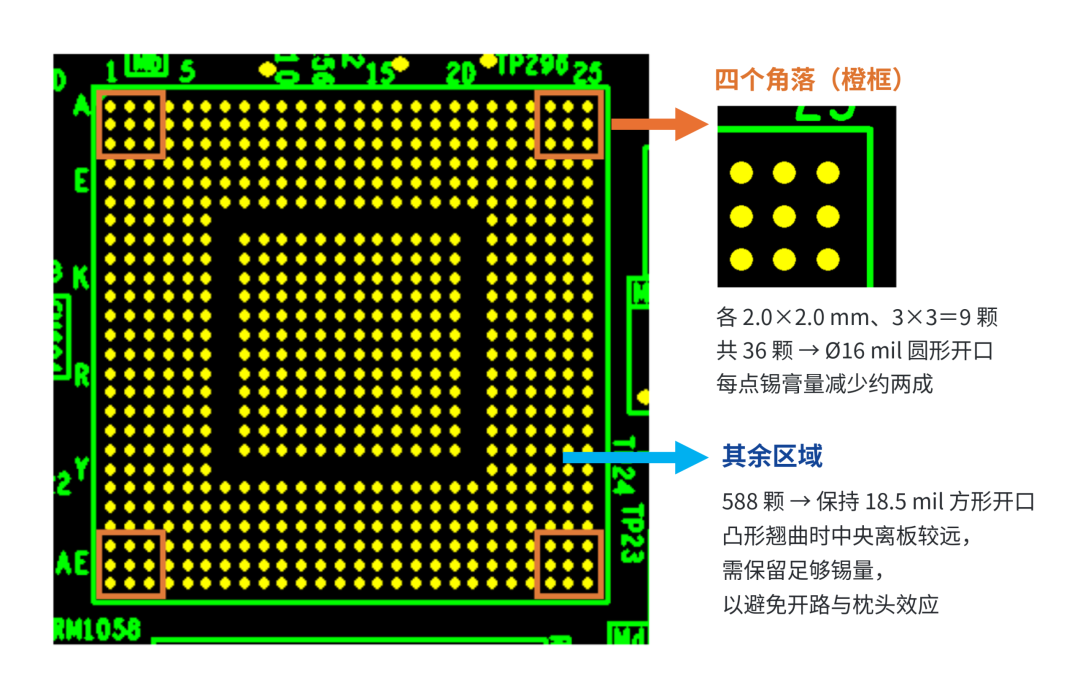
图 5:钢网开口布局优化,只在“该减的地方”减锡:仅四个角落 3×3 焊点改用 Ø16 mil 圆形开口
量产验证:一次做对
导入优化钢网后,所有电路板经 X-ray 检测均未发现桥连。侧视检查一整排 25 颗焊点,支撑高度全部落在 478.8 至 482.5 µm 之间,平均 481.4 µm,最大差距不到 4 µm(图 6)。封装虽在炉中弯曲,焊点最终依然整齐一致,新器件也因此在首次试产即实现零开路、零短路。
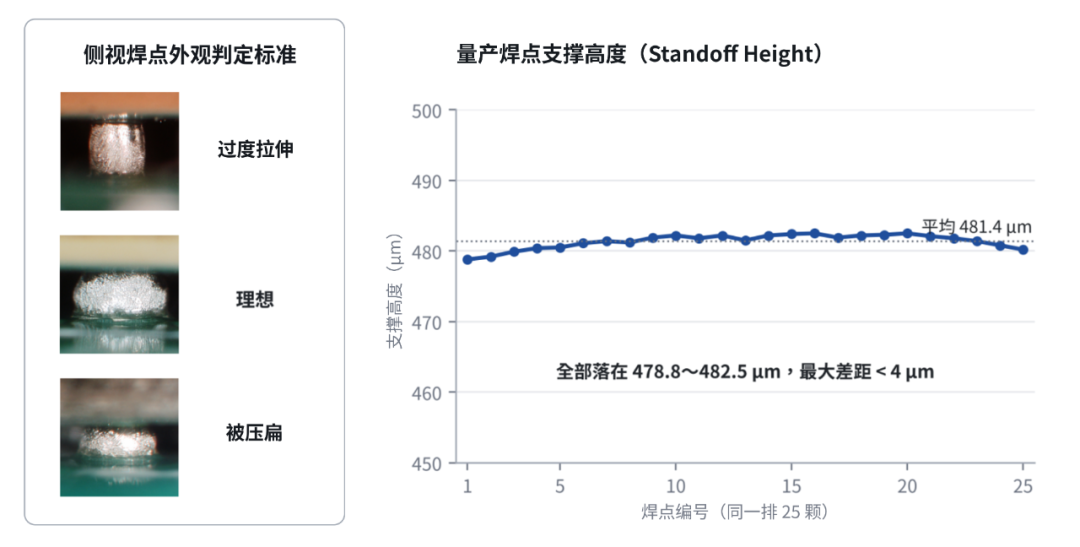
图 6:量产焊点的侧视外观判定标准与支撑高度测量结果
从“试产后补救”到“试产前预防”
这项研究改变的不只是“一块钢网”,而是新器件导入的工作流程:
| 设计依据 | 依球间距套用通用钢网准则,未考虑器件翘曲 | 依据Shadow Moiré实测数据,局部设计高风险区开口 |
| 验证时机 | 试产后才发现缺陷,再靠第二次试产或追加实验修正 | 首次试产前完成焊接风险评估与开口设计 |
| 经验传承 | 依赖设计准则与过往经验 | 建立新器件导入的翘曲审查与预警机制 |
| 供应商协作 | 器件问题多在量产端才浮现 | 翘曲超规即以数据反馈供应商改善 |
| 维度 | 传统做法 | USI新做法 |
把风险挡在量产之前的“守门机制”
在电子制造供应链中,USI 环旭电子处于封装器件与终端系统的交汇点。器件在板级组装时的真实表现,往往要到我们的产线上才会显现。Shadow Moiré 数据让这个交汇点成为一道预警闸门:若翘曲超出 JEDEC/JEITA 规格,我们能带着数据请供应商改善封装;若在规格内但风险偏高,就由工艺设计提前化解。对客户而言,这意味着更少的试产轮次与更稳定的量产良率。
这套方法也成为 USI 导入高焊球数 BGA(锡球逾一万颗)的 SMT 工艺能力基础。随着 AI 加速器与高性能计算(HPC)封装持续放大,翘曲管理将从“出了问题再处理”,转为新产品开发的标准前置作业。USI 将持续以数据驱动工艺设计,协助客户把日益复杂的器件一次做对。
相关文章
-
从电源到天线:可视化门铃EMC防护设计方案
-
智慧用电管理云平台,解决企业用电过程中的“疑难杂症”
-
TDK超构光学反射镜解锁智能眼镜更多可能
-
实施案例丨泵房里多了 52 个 “电子巡检员”,再不用半夜跑现场
-
别让绝缘子“蒙尘”引发大停电!绝缘子污秽度在线监测装置,精准把脉电网“免疫力”
-
减重不降性能!解析CSF-ULW系列谐波减速机核心技术与应用场景
-
小体积大实力!晓网 WLT1001-SZ 微型 UWB 模组集成适配全方案
-
数千万元,深圳国资押注一条新兴传感器赛道